Boru bükülmeleri endüstriyel boru sistemlerinde temel bileşenlerdir.Sıvılar, gazlar, buhar, kimyasallar, bulamaçlar ve diğer ortamlar için sürekli bir yol korurken akış yönünü değiştirirler.Bir boru bükülmesi basit görünse de performansı, özellikle bükülme yarıçapı, bükülme açısı, duvar kalınlığı, malzeme, üretim yöntemi ve boyutsal doğruluk gibi birkaç önemli spesifikasyona bağlıdır.
Uygun olmayan bir virajın seçilmesi basınç kaybını artırabilir, akışı kısıtlayabilir, erozyonu hızlandırabilir, aşırı stres yaratabilir veya tüm boru sisteminin servis ömrünü kısaltabilir. Mühendisler ve alıcılar bu nedenle bu spesifikasyonların kurulumu ve uzun vadeli performansı nasıl etkilediğini anlamalıdır.
Bu kılavuz boru bükülme yarıçapının, açısının ve duvar kalınlığının anlamını açıklar, yaygın seçenekleri karşılaştırır ve endüstriyel boru bükülmelerinin seçimi için pratik rehberlik sağlar.
Boru Bükme Nedir?
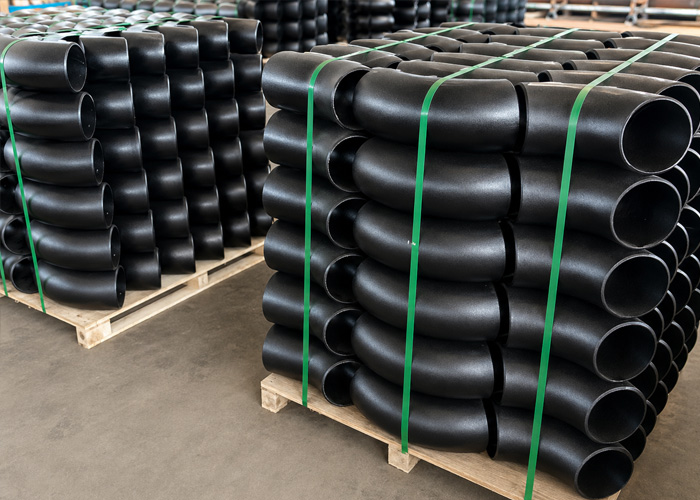
Boru bükümü, bir boru hattının yönünü değiştirmek için kullanılan kavisli bir boru bileşenidir. Boyutuna, malzemesine, yarıçapına ve amaçlanan uygulamasına bağlı olarak sıcak bükme, soğuk bükme, indüksiyon bükme, şekillendirme, kaynak veya diğer işlemlerle üretilebilir.
Boru bükümleri yaygın olarak şu alanlarda kullanılır:
- Petrol ve gaz boru hatları
- Kimya ve petrokimya tesisleri
- Enerji üretim tesisleri
- Gemi yapımı ve deniz sistemleri
- Su arıtma projeleri
- İnşaat ve HVAC sistemleri
- Madencilik ve bulamaç taşımacılığı
- Gıda ve ilaç işleme
“Boru bükme” ve “boru dirseği” terimleri bazen birbirinin yerine kullanılır, ancak her zaman tam olarak aynı ürünü ifade etmezler.Dirsekler genellikle ortak açılara ve nispeten kompakt yarıçaplara sahip standartlaştırılmış bağlantı parçalarıdır.Boru bükülmeleri standart veya özelleştirilmiş yarıçaplarla üretilebilir ve daha kademeli bir yön değişikliği sağlayabilir.
Doğru seçim, mevcut kurulum alanına, akış gereksinimlerine, çalışma basıncına, sıcaklığa, malzemeye, bakım ihtiyaçlarına ve geçerli mühendislik standardına bağlıdır.
Boru Bükme Yarıçapını Anlamak
Bükülme yarıçapı, eğrilik merkezinden borunun merkez çizgisine olan mesafedir Borunun ne kadar keskin veya kademeli olarak yön değiştirdiğini belirler.
Bükülme yarıçapı genellikle nominal boru çapının katı olarak ifade edilir.Örneğin:
- 1D, merkez hattı yarıçapının yaklaşık olarak bir boru çapına eşit olduğu anlamına gelir.
- 1.5D, yarıçapın boru çapının bir buçuk katı olduğu anlamına gelir.
- 3D, yarıçapın boru çapının üç katı olduğu anlamına gelir.
- 5D, yarıçapın boru çapının beş katı olduğu anlamına gelir.
Bükülme yarıçapı arttıkça yön değişikliği daha kademeli hale gelir. Daha büyük bir yarıçap genellikle akış özelliklerini iyileştirir ve lokalize stresi azaltır, ancak aynı zamanda daha fazla kurulum alanı gerektirir.
Uzun-Radius Boru Bükme
Uzun yarıçaplı bir bükülme, akış yönünde kademeli bir değişiklik sağlar.Ortak bir uzun yarıçaplı dirsek, nominal boru çapının 1,5 katı merkez hattı yarıçapına sahiptir, ancak endüstriyel boru bükülmeleri 3D, 5D veya daha büyük yarıçaplarla da üretilebilir.
Uzun yarıçaplı kıvrımlar, daha sıkı kıvrımlara göre daha az akış direnci oluşturdukları için yaygın olarak kullanılır.Kademeli eğrilik türbülansı, basınç kaybını, titreşimi ve erozyonu azaltır.
Tipik uygulamalar şunları içerir:
- Petrol ve gaz iletim boru hatları
- Kimyasal proses hatları
- Enerji santrali boruları
- Su temin sistemleri
- Yüksek akışlı endüstriyel boru hatları
- Bulamaç ve aşındırıcı malzeme taşıma
Sistem verimliliği, kararlı akış ve azaltılmış aşınma kompakt kurulumdan daha önemli olduğunda genellikle uzun yarıçaplı bir bükülme tercih edilir.
Aşındırıcı parçacıkları taşıyan boru hatları için, daha büyük bir bükülme yarıçapı, dış eğri üzerindeki doğrudan etkiyi azaltmaya yardımcı olabilir.Bu, hizmet ömrünü uzatabilir, ancak son seçimin yine de malzeme sertliğini, hızını, parçacık özelliklerini ve duvar kalınlığını dikkate alması gerekir.
Kısa-Radius Boru Bükme
Kısa yarıçaplı bir viraj daha sıkı bir eğriliğe sahiptir.Ortak bir kısa yarıçaplı dirsek, nominal boru çapına eşit bir merkez çizgisi yarıçapına sahiptir.
Başlıca avantajı kompaktlıktır.Uzun yarıçaplı bir viraj için yeterli alanın bulunmadığı kapalı yerlere kurulabilir. Ancak daha keskin yön değişikliği daha fazla türbülansa ve basınç kaybına neden olur. Ayrıca özellikle yüksek hızlı veya aşındırıcı hizmette daha yüksek stres ve daha hızlı aşınma yaratabilir.
Kısa yarıçaplı kıvrımlar yaygın olarak şu durumlarda kullanılır:
- Kompakt ekipman düzenleri
- Makine boruları
- Süreç kızakları
- Kısıtlı mekanik odalar
- Düşük hızlı boru sistemleri
- Uzayın birincil sınırlama olduğu uygulamalar
Kısa yarıçaplı virajlar yüksek basınçlı, yüksek sıcaklıklı veya yüksek akışlı sistemlerde dikkatle değerlendirilmelidir.Kompakt boyutları kurulumu basitleştirebilir ancak basınç düşüşü ve sistem performansı üzerindeki etkisi göz ardı edilmemelidir.
Büyük-Radius ve Özel Boru Bükme
3D, 5D, 6D veya 10D bükümler gibi büyük yarıçaplı bükümler daha da düzgün bir yön geçişi oluşturur.Uzun mesafeli boru hatlarında, boru hattı pigleme sistemlerinde, yüksek hızlı akış hatlarında ve basınç kaybının en aza indirilmesi gereken uygulamalarda sıklıkla kullanılırlar.
Daha büyük bir bükülme yarıçapı birkaç fayda sağlayabilir:
- Daha düzgün akış geçişi
- Daha düşük basınç kaybı
- Azaltılmış türbülans
- Daha düşük titreşim
- Boru hattı inceleme araçlarının daha kolay geçişi
- Aşındırıcı hizmette erozyonun azalması
- Geliştirilmiş stres dağılımı
Özel yarıçaplı bükülmeler proje çizimlerine göre üretilebilir. Alıcılar merkez hattı yarıçapını, boru çapını, bükülme açısını, düz teğet uzunluğunu, duvar kalınlığını, malzemeyi, boyut toleranslarını ve gerekli testleri açıkça belirtmelidir.
Ortak Boru Bükme Açıları
Bükülme açısı borunun yönünün ne kadar değiştiğini gösterir.En yaygın açılar 45, 90 ve 180 derecedir, ancak özel açılar da üretilebilir.
45 Derece Boru Kıvrımları
45 derecelik bir viraj orta derecede bir yön değişikliği yaratır. Genellikle kademeli bir ofset gerektiğinde veya iki adet 45 derecelik viraj, bir adet 90 derecelik virajdan daha yumuşak bir rota sağlayabildiğinde kullanılır.
Yaygın uygulamalar şunları içerir:
- Boru hattı ofsetleri
- Drenaj sistemleri
- Proses boruları
- Havalandırma sistemleri
- Su temin şebekeleri
- Azaltılmış akış direnci gerektiren kurulumlar
İki adet 45 derecelik viraj, genellikle bir adet 90 derecelik viraja kıyasla daha fazla alan ve ek bağlantı gerektirir. Ancak türbülansı azaltabilir ve yönlendirmede daha fazla esneklik sağlayabilirler.
90 Derece Boru Kıvrımları
90 derecelik bir viraj, bir boru hattının yönünü dik açıyla değiştirir.Endüstriyel boru sistemlerinde en sık kullanılan bağlantı parçalarından biridir.
Hem uzun yarıçaplı hem de kısa yarıçaplı 90 derecelik bükülmeler mevcuttur.Uzun yarıçaplı versiyonlar genellikle endüstriyel akış sistemleri için tercih edilirken, alanın sınırlı olduğu yerlerde kısa yarıçaplı versiyonlar kullanılır.
Tipik uygulamalar şunları içerir:
- Yataydan dikeye boru hattı geçişleri
- Ekipman giriş ve çıkış bağlantıları
- Boru düzenlerini işleyin
- Pompa ve valf bağlantıları
- Yardımcı boru sistemleri
- Bina servis boru hatları
Uzun yarıçaplı ve kısa yarıçaplı tasarımlar arasındaki seçim, mevcut alana, akış hızına, basınç düşüşüne, mekanik gerilime ve taşınan ortamın özelliklerine dayanmalıdır.
180 Derece Dönüş Virajları
180 derecelik bir bükülme akış yönünü tersine çevirir ve aynı zamanda dönüş bükülmesi olarak da bilinir.Genellikle ısı eşanjörlerinde, ısıtma bobinlerinde, proses ekipmanlarında ve kompakt boru düzeneklerinde kullanılır.
Akış yönü tamamen değiştiği için basınç kaybı ve stres önemli olabilir. Pürüzsüz eğrilik, boyutsal doğruluk, malzeme kalitesi ve uygun duvar kalınlığı özellikle önemlidir.
Özel boru hattı düzenleri için 22,5, 30, 60 veya 120 derece gibi özel açılar da üretilebilir.
Boru Bükme Duvar Kalınlığını Anlamak
Duvar kalınlığı bir boru bükülmesi için en önemli özelliklerden biridir.basınç kapasitesi, mekanik mukavemet, korozyon payı, ağırlık, kaynak uyumluluğu ve servis ömrünü etkiler.
Boru duvar kalınlığı genellikle aşağıdakiler gibi programa göre belirtilir:
- Program 10
- Program 20
- Program 40
- Program 80
- Program 160
- XXS
Daha yüksek bir program genellikle aynı nominal boru boyutu için daha kalın bir duvarı gösterir.Ancak, gerçek kalınlık değerleri boru çapına göre değişir, bu nedenle ilgili boyut standardına her zaman başvurulmalıdır.
Bükme normalde bağlı boru ile uyumlu olmalıdır.duvar kalınlığı önemli ölçüde farklıysa, uygun bir kaynaklı bağlantı elde etmek için ek geçiş tasarımı veya uç işleme gerekebilir.
Bükme Sırasında Duvar İncelmesi
Bükme işlemi sırasında eğrinin dışındaki malzeme gerilirken, iç kısımdaki malzeme sıkıştırılır.Bu şunları oluşturabilir:
- Dış yarıçapta duvar incelmesi
- İç yarıçapta duvar kalınlaşması
- Enine kesitin yumurtalık veya düzleşmesi
- İç eğri boyunca kırışıyor
- Yüzey hasarı veya çatlama
Duvar incelmesi kontrol edilmelidir çünkü dış eğri genellikle en yüksek gerilimli alandır. Kalan kalınlık belirtilen minimum değerin altına düşerse, bükülme amaçlanan çalışma basıncına güvenli bir şekilde dayanamayabilir.
Üreticiler bu değişiklikleri uygun şekillendirme yöntemleri, takımlama, sıcaklık kontrolü, proses parametreleri ve muayene ile kontrol eder. Kritik projeler için alıcılar, yalnızca başlangıç borusu kalınlığına güvenmek yerine büküldükten sonra minimum duvar kalınlığını belirtmelidir.
Duvar Kalınlığı Seçimini Etkileyen Faktörler
Gerekli duvar kalınlığı çeşitli çalışma ve tasarım faktörlerine bağlıdır.
Çalışma Basıncı
Daha yüksek iç basınç genellikle daha kalın bir duvar gerektirir.Tasarım hesaplamaları boru çapı, malzeme mukavemeti, sıcaklık, korozyon payı, bağlantı verimliliği ve geçerli boru kodu dikkate alınmalıdır.
Çalışma Sıcaklığı
Malzeme mukavemeti yüksek sıcaklıklarda düşebilir.Yüksek sıcaklıktaki buhar veya proses sistemleri bu nedenle hem malzeme kalitesinin hem de duvar kalınlığının dikkatli bir şekilde değerlendirilmesini gerektirir.
Korozyon ve Erozyon
Aşındırıcı ortam duvar kalınlığını kademeli olarak azaltabilir.Tasarıma ek bir korozyon payı dahil edilebilir.Bulamaç, madencilik veya aşındırıcı malzeme sistemlerinde, virajdaki erozyon düz boru bölümlerine göre daha şiddetli olabilir.
Dış Yükler
Boru bükümleri titreşim, termal genleşme, ağırlık yükleri, yer hareketi ve bağlı ekipmandan kaynaklanan kuvvetlere maruz kalabilir. Borulama gerilimi analizinde bu faktörler dikkate alınmalıdır.
Üretim Toleransı
Nominal duvar kalınlığı her zaman minimum gerçek kalınlık ile aynı değildir.bitmiş ürünü değerlendirirken bükme sırasında malzeme toleransları ve inceltme dahil edilmelidir.
Endüstriyel Boru Bükülmeleri için Malzeme Seçenekleri
Karbon çelik boru bükülmeleri iyi bir güç ve maliyet verimliliği sunar Petrol ve gaz, su arıtma, inşaat, enerji üretimi ve genel endüstriyel borularda yaygın olarak kullanılırlar.
Paslanmaz çelik kıvrımlar daha iyi korozyon direnci sağlar ve kimyasal işleme, gıda üretimi, ilaç, deniz sistemleri ve temiz sıvı uygulamaları için uygundur.
Alaşımlı çelik bükümler zorlu basınç ve sıcaklık koşulları için tasarlanmıştır Rafinerilerde, enerji santrallerinde ve yüksek sıcaklık proses sistemlerinde sıklıkla kullanılırlar.
Dubleks çelik kıvrımlar, yüksek mekanik mukavemeti klorür korozyonuna ve stres korozyon çatlamasına karşı güçlü dirençle birleştirir. Genellikle açık deniz, deniz suyu, tuzdan arındırma ve agresif kimyasal uygulamalar için seçilirler.
Malzeme seçiminde taşınan ortam, çalışma sıcaklığı, tasarım basıncı, korozyon riski, kaynak gereksinimleri ve bağlı boruyla uyumluluk dikkate alınmalıdır.
Üretim Yöntemleri
Sıcak bükme, boruyu yüksek sıcaklıkta oluşturur, bu da kalın duvarlar, büyük çaplar ve soğukken oluşması zor malzemeler için uygun hale getirir.
Soğuk bükme önemli bir ısıtma olmadan gerçekleştirilir.uygun boyutlar ve malzemeler için temiz bir yüzey ve iyi boyut kontrolü sağlayabilir.
İndüksiyon bükme, boru şekillendirme ekipmanı boyunca kademeli olarak itilirken bir indüksiyon bobininden lokalize ısıtma kullanır.Kontrollü yarıçaplı ve daha az kaynaklı bağlantılara sahip büyük çaplı bükülmeler üretmek için yaygın olarak kullanılır.
Şekillendirilmiş dirsekler ayrıca sıcak şekillendirme, presleme, ekstrüzyon veya mandrel işlemleriyle de üretilebilir. Uygun yöntem gerekli boyuta, yarıçapa, duvar kalınlığına, malzemeye, üretim miktarına ve geçerli standarda bağlıdır.
Anahtar Kalite Denetimleri
Kalite denetimi, bitmiş virajın proje gereksinimlerini karşıladığının onaylanmasına yardımcı olur. Ortak denetimler şunları içerir:
- Malzeme sınıfı doğrulaması
- Kimyasal bileşim analizi
- Mekanik özellik testi
- Dış çap ölçümü
- Duvar kalınlığı ölçümü
- Viraj yarıçapı ve açı doğrulaması
- Yumurtalık denetimi
- Uç boyut ve eğim denetimi
- Görsel ve yüzey incelemesi
- Ultrasonik test
- Manyetik parçacık veya sıvı penetrant testi
- Gerektiğinde radyografik test
- Belirtildiğinde hidrostatik test
Malzeme sertifikaları, ısı numaraları ve ürün işaretleri, hammaddeden bitmiş ürüne kadar izlenebilirliğin korunmasına yardımcı olur. Zorlu uygulamalar için müşteriler üçüncü taraf denetimini de talep edebilir.
Boru Bükme Doğru Nasıl Belirlenir
Tam bir satın alma soruşturması şunları içermelidir:
- Nominal boru boyutu
- Dış çap
- Gerekli bükülme açısı
- Merkez çizgisi yarıçapı
- Duvar kalınlığı veya boru programı
- Malzeme sınıfı
- Üretim standardı
- Uç tipi ve eğim gereksinimleri
- Teğet uzunluk
- Boyutsal toleranslar
- Test ve muayene gereksinimleri
- Yüzey işleme
- Miktar
- İşaretleme ve paketleme gereksinimleri
Tam teknik bilgi sağlamak, üreticilerin doğru bir şekilde teklif vermesine yardımcı olur ve teslimattan sonra boyutsal veya performans sorunları riskini azaltır. Standart olmayan virajlar için teknik çizimler şiddetle tavsiye edilir.
Sonuç
Boru bükülme yarıçapı, açısı ve duvar kalınlığı boru hattı düzenini, akış verimliliğini, basınç kaybını, yapısal mukavemeti ve servis ömrünü doğrudan etkiler.Uzun yarıçaplı bükülmeler genellikle daha düzgün akış ve daha düşük direnç sağlarken, kısa yarıçaplı bükülmeler kompakt kurulumlar için uygundur.45, 90 ve 180 derece gibi standart açılar birçok ortak gereksinimi karşılarken, özelleştirilmiş açılar ve yarıçaplar daha karmaşık projeleri destekler.
Wall thickness must be selected according to pressure, temperature, material strength, corrosion allowance, manufacturing tolerance, and expected thinning during forming. A reliable supplier should verify the material, dimensions, curvature, remaining wall thickness, and surface quality before delivery.
Cangzhou Zeteng International Trade Co., Ltd. supplies carbon steel, stainless steel, alloy steel, and duplex steel pipe bends for oil and gas, chemical, power generation, shipbuilding, construction, and water treatment projects. Standard and drawing-based products are available in different angles, radii, wall thicknesses, and material grades, supported by quality inspection, export documentation, customized packaging, and professional technical service.