Tabla de contenidos
La inspección de bridas es más eficaz cuando el comprador define la evidencia antes de que comience la fabricación. Un inspector no puede reconstruir una especificación de compra incompleta al final de la producción y un paquete de certificado no puede responder una pregunta que nunca se incluyó en su alcance. El plan de inspección debe conectar cada requisito solicitado a una verificación definida, una referencia de aceptación y un registro que identifique el componente o lote afectado.
Esta guía de inspección de bridas ayuda a los compradores industriales y a los equipos de calidad a construir esa conexión. Separa revisión de documentos, verificaciones de identidad, mediciones dimensionales, exámenes de superficie y cualquier prueba adicional requerida por la orden. También explica cómo registrar desviaciones y decisiones de liberación. Los criterios de aceptación reales deben provenir de los documentos de compra controlada, las normas aplicables y los requisitos del proyecto aprobados.
Establecer los documentos de inspección de bridas de control
Comience con la orden de compra, cotización aceptada, especificación técnica, revisiones de dibujo y desviaciones aprobadas. Confirme el tipo de componente, tamaño, estándar, designación de clasificación, revestimiento y requisitos de material. Enumere los requisitos complementarios por separado para que no desaparezcan dentro de una descripción general, como una inspección completa. Cuando los documentos entren en conflicto, obtenga una aclaración formal de precedencia antes de que se publique el trabajo.
Registre las referencias en el plan de inspección e identifique qué revisión controla cada verificación. ASME alcance oficial B16.5 incluye marcado y prueba entre sus temas cubiertos. Los requisitos de aceptación detallados aún deben tomarse de la edición y el pedido aplicables. Una referencia estándar debe conducir a una verificación definida, en lugar de aparecer como una declaración de conformidad sin respaldo en el informe final.
Acordar las etapas de inspección y responsabilidades de liberación
Definir qué actividades son realizadas por el fabricante, revisadas por el comprador o atendidas por un inspector designado. Identificar puntos de espera, puntos testigo y puntos de revisión de documentos de acuerdo con el sistema de inspección acordado. Indique cuánta notificación se requiere para la asistencia y qué sucede cuando un punto no puede ser presenciado. Estos acuerdos comerciales y de calidad deben resolverse antes de que la producción llegue a la etapa correspondiente.
El plan de inspección de bridas también debe identificar quién puede aceptar una desviación y quién puede autorizar el envío. La observación de un inspector y la disposición de un ingeniero son decisiones diferentes. Mantenga claras las responsabilidades cuando un resultado quede fuera del requisito o cuando falte un registro acordado. La liberación de un envío no debe inferirse del silencio o del hecho de que los componentes terminados ya han sido empaquetados.
Conecte la documentación del material a las piezas entregadas
Revise los documentos materiales con respecto a la especificación y el grado solicitados. Verifique que los resultados requeridos y la información de identificación estén presentes para el alcance del documento acordado. Luego verifique cómo el calor, el lote u otra identidad aceptada se conecta a la brida física. Un certificado que no pueda vincularse a los artículos entregados no proporciona la trazabilidad prevista, incluso si sus valores individuales parecen plausibles.
La trazabilidad debe seguir siendo utilizable durante la fabricación y el embalaje. Pregunte cómo se transfiere la identidad cuando se procesa el material y cómo se segregan las piezas terminadas cuando se manipulan juntas varios grados o calores. Si el pedido requiere identificación individual, verifique ese requisito explícitamente. La inspección de bridas debe producir una relación coherente entre la línea de pedido, el marcado de piezas, el registro de materiales y la identidad del envío.
Verificar marcado e identificación física
Compare las marcas requeridas con los requisitos de compra y producto aplicables. Registre suficiente información para identificar el artículo y su base técnica durante la recepción y posterior fabricación. Compruebe que el marcado sea legible y que el método y la ubicación no entren en conflicto con la condición especificada del componente. Si falta una marca o no está clara, determine su importancia antes de su liberación en lugar de pedirle al equipo receptor que infiera la identidad a partir de la apariencia.
Las fotografías pueden respaldar el registro de inspección de bridas cuando muestran claramente la identidad de la pieza y la característica que se está discutiendo. Utilice una referencia consistente para que la imagen pueda vincularse al informe de inspección. Es difícil auditar una carpeta grande de fotografías sin etiquetar. Conservar la observación y disposición real en el informe; la fotografía debe ilustrar esa evidencia en lugar de reemplazar la descripción del inspector.
Mida las dimensiones que controlan las interfaces
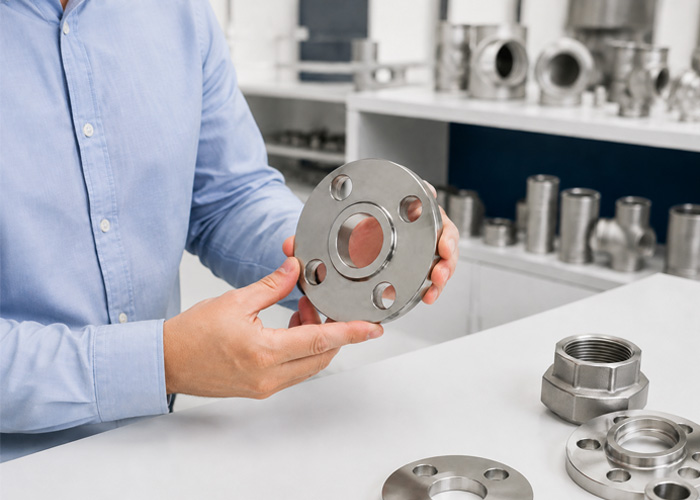
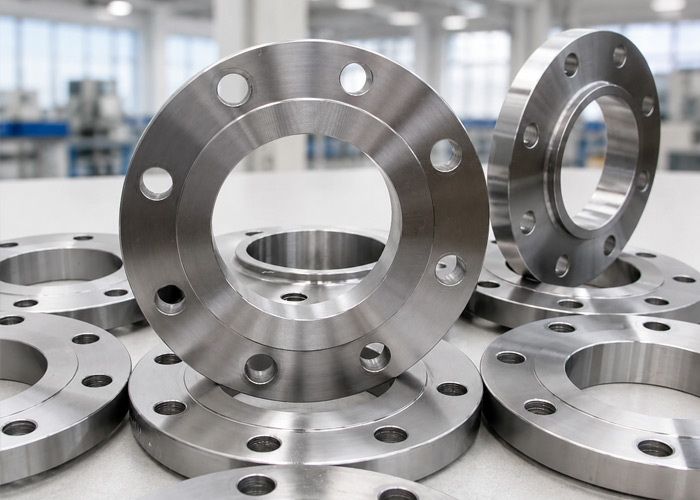
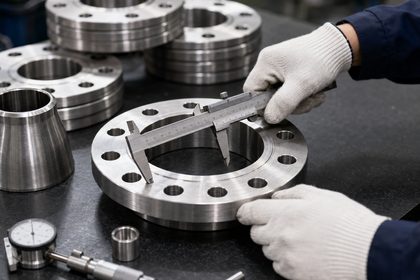
Cree la lista de verificación dimensional a partir del tipo y dibujo de brida real. Las características relevantes pueden incluir diámetro exterior, espesor, perforación, revestimiento, orificio, cubo y geometría del extremo de soldadura. No utilice la misma lista de características no marcadas para cada tipo. Una brida ciega, una brida de cuello de soldadura y una brida de respaldo de junta traslapada presentan interfaces diferentes. Identifique los puntos de referencia y las unidades para que el proveedor y el inspector receptor puedan repetir la medición de manera significativa.
Para cada característica medida, conserve el requisito, la referencia de tolerancia, el resultado real y la disposición. Registre el equipo de medición según los requisitos del sistema de calidad. Si el plan permite el muestreo, indique el lote definido, la muestra seleccionada y la base de muestreo acordada. Evite informar un lote completo como inspeccionado dimensionalmente cuando solo se midió una muestra. El alcance de la inspección de bridas debe permanecer evidente para la persona que toma la decisión de liberación.
| Área de inspección | Pruebas para solicitar | Pregunta antes de la aceptación |
|---|---|---|
| Identidad material | Registro de material requerido vinculado al calor o lote | ¿Se puede rastrear la documentación hasta estas piezas entregadas? |
| Marcado | Identificación registrada y revisión de marcado aplicable | ¿están presentes y legibles las marcas requeridas? |
| Dimensiones | Informe basado en funciones con unidades y referencias de aceptación | ¿se verificaron las características críticas de acoplamiento en el dibujo de control? |
| Condición de la superficie | Condición registrada y disposición de los defectos observados | ¿Las superficies funcionales y de contacto cumplen con la base especificada? |
| Examen adicional | Método aprobado, cobertura y referencias de informes | ¿El trabajo real coincide con el examen ordenado? |
| Liberar | Desviaciones cerradas y paquete de envío aceptado | ¿Quién ha autorizado el envío y qué queda abierto? |
Revise las caras de sellado y otras superficies funcionales
Examine las superficies de contacto especificadas en busca de daños visibles, contaminación y otras condiciones relevantes para la base de aceptación. Mantenga la conformidad geométrica y el estado de la superficie como observaciones separadas. Un componente puede cumplir con sus requisitos dimensionales al mismo tiempo que tiene un área de sellado dañada o presentar una apariencia limpia mientras una dimensión crítica es incorrecta. El plan de inspección debe indicar al revisor qué comprobaciones de condición se requieren y cómo se eliminan los hallazgos.
Cuando se aplique un requisito de acabado superficial, acordar el método y referencia utilizados para evaluarlo. No asignar un acabado numérico a partir de una fotografía o impresión visual. Si se propone reparación o remecanizado, obtener la autorización adecuada, preservar la trazabilidad y repetir las comprobaciones afectadas. Proteger las caras aceptadas durante las restantes actividades de manipulación y embalaje para que la condición registrada durante la inspección de bridas siga siendo relevante en el momento del envío.
Especifique con precisión pruebas y exámenes adicionales
Es posible que se requiera un examen adicional según la especificación del material, los requisitos del producto o la orden del proyecto. Defina el método, el alcance, la referencia de aceptación, los requisitos de personal cuando corresponda y informe el contenido. La expresión todas las pruebas incluidas es demasiado vaga para cotizaciones comparables o una publicación auditable. Indique el alcance requerido antes de la fabricación para que el proveedor pueda planificar el acceso, la secuencia y las actividades de los testigos.
Distinguir pruebas de materiales, exámenes de componentes y pruebas de sistemas después de la instalación. Un informe de una actividad no debe tratarse como evidencia de otra. No asuma que cada brida individual se prueba hidrostáticamente simplemente porque la descripción del producto se refiere generalmente a pruebas. Pida al proveedor que identifique los requisitos reales aplicables y la evidencia ofrecida. Incrementar cualquier diferencia de alcance para la revisión técnica en lugar de ampliar silenciosamente el significado de un certificado.
Gestionar las no conformidades sin perder el requisito original
Cuando un resultado no cumpla con el requisito, identificar el componente o lote afectado y registrar la discrepancia específica. Conservar la referencia de aceptación original y la observación real. Separar el hallazgo de la disposición propuesta: la reelaboración, sustitución, concesión u otra acción autorizada debe ser revisada por el propietario correspondiente. La explicación de un proveedor no cierra por sí sola una no conformidad.
Si se aprueba la reelaboración, defina qué cambios y qué inspecciones deben repetirse. Conservar la evidencia original y final bajo el mismo registro rastreable. Cuando se acepta una concesión, indique sus límites y autorización con suficiente claridad para que los equipos receptores y fabricantes los comprendan. La inspección de bridas pierde valor cuando se reescribe un informe para que luzca limpio sin mostrar cómo se manejó una condición fuera de requisito.
Inspeccionar la identidad de conservación, embalaje y envío
Verifique los requisitos de embalaje con respecto al plan de transporte y recepción. Proteja las superficies funcionales, mantenga la identificación legible y evite que los artículos se muevan de una manera que cause daños. Cuando varias líneas de pedido, tamaños o identidades de materiales comparten un envío, utilice etiquetas claras de segregación y paquete. Confirme que la lista de embalaje identifique el contenido en una forma que el equipo receptor pueda conciliar con la orden de compra.
Fotografíe la condición de embalaje acordada cuando el plan de inspección lo requiera y vincule la evidencia a las referencias del paquete. Registre los artículos embalados por separado e identifique dónde se proporcionarán los documentos correspondientes. La inspección de bridas debe finalizar con un envío que preserve el producto aceptado y su identidad. Un informe dimensional preciso ofrece un valor práctico limitado si el daño de tránsito o la identificación mixta impiden que el comprador utilice las piezas entregadas.
Libere el envío con un paquete de evidencia completo
Revisar el estado final de la inspección, documentos materiales, resultados dimensionales, registros de exámenes adicionales, evidencia de embalaje y registro de desviación. Confirmar que cada actividad requerida se ha completado o tiene una disposición autorizada explícita. El registro de liberación debe identificar quién tomó la decisión, el alcance publicado y las condiciones que quedan para su recepción o instalación. Mantenga la finalización real separada de la fecha de envío propuesta.
Proporcionar al equipo receptor las referencias de pedidos aceptadas y un índice de documentos organizados. Deberían poder verificar la cantidad, identidad, condición y la evidencia requerida sin buscar un archivo de correspondencia no relacionado. Conserve el paquete de inspección de bridas con los registros del proyecto para futuras fabricaciones, mantenimiento o investigación. El resultado es un enlace auditable desde un requisito de compra acordado hasta un componente entregado específico y una decisión de liberación clara.
Para conocer la gama de productos enumerados, consulte Conjunto de brida y soporte de personalización basado en dibujos. Proporcione los requisitos reales de la interfaz para la confirmación en la cotización.
Defina el alcance de inspección de bridas requerido con su próxima consulta. Utilice el siguiente formulario para proporcionar las especificaciones de la brida, la revisión del dibujo, la cantidad, los requisitos del certificado, las dimensiones críticas y cualquier testigo o punto de espera. Incluya el destino de entrega y el momento del documento para que el alcance de suministro e inspección propuesto puedan revisarse juntos.
Preguntas frecuentes
¿Cuándo se debe acordar el plan de inspección de bridas?
Antes de que comience la fabricación. El acuerdo anticipado permite al proveedor planificar los controles requeridos, la recopilación de documentos, los períodos de notificación y los puntos de testimonio o retención.
¿un certificado de material completa la inspección de bridas?
No. La documentación del material es una parte de la evidencia. La identidad, las dimensiones, el estado de la superficie y cualquier control adicional ordenado también deben abordarse dentro del alcance acordado.
¿Se puede informar una inspección de muestra como inspección de cada brida?
No. Identificar el lote, la muestra seleccionada y la base de muestreo acordada. Mantenga visible el alcance inspeccionado en el informe y la decisión de publicación.
¿Qué debería decir un informe de inspección de bridas sobre una desviación?
Indique la identidad afectada, el requisito original, el resultado observado, la acción propuesta, la disposición autorizada y cualquier inspección repetida después del retrabajo.
¿la liberación del envío es lo mismo que la aceptación del sistema instalado?
No. La liberación del envío se refiere al alcance de suministro acordado. La instalación, prueba y puesta en marcha del sistema tienen sus propios requisitos y partes responsables.